


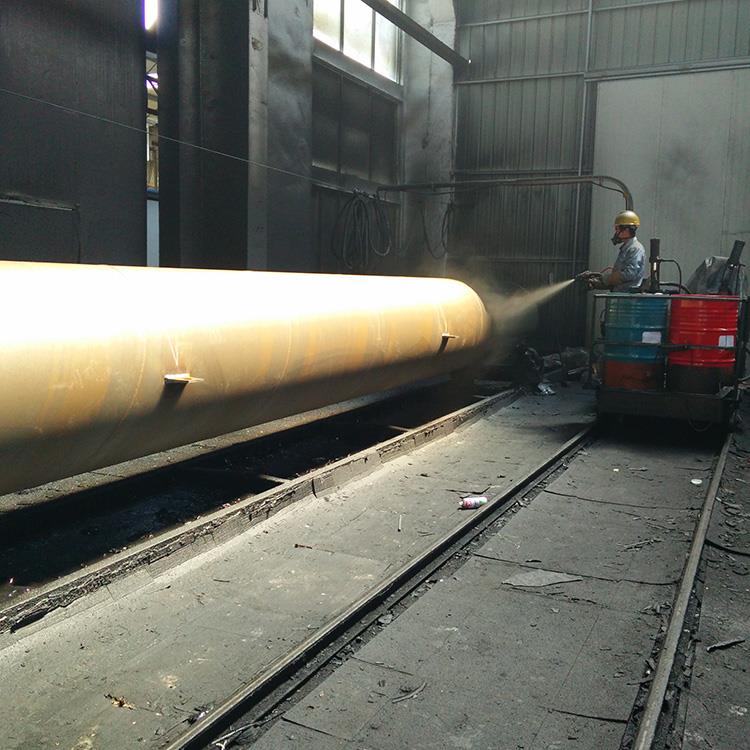
聚脲防腐施工的核心设备是喷涂机,它负责将双组分原料精确计量、高压输送、撞击混合并雾化喷涂到基层表面。聚脲反应速度极快,混合和雾化在喷枪内瞬间完成,因此设备状态、参数设置和操作手法直接决定涂层质量。聚脲防腐施工中常见的针孔、橘皮、厚度不均、混合不良和堵枪等问题,多数与设备与操作有关。理解喷涂设备与操作要点,是掌握聚脲防腐施工的关键一环。
一、喷涂设备的基本组成
聚脲喷涂设备通常包括主机、输送管路、喷枪、空压机和辅助设备。主机包含两个原料泵,分别输送异氰酸酯组分和氨基化合物组分。原料泵需精确计量,保证两组分比例稳定。比例偏差会导致固化不完全、性能下降。主机还包含加热系统,用于将原料加热到设定温度,降低粘度,保证混合和雾化效果。输送管路需保温,防止热量散失。喷枪是混合和雾化的核心,高压撞击混合使两组分在瞬间均匀混合。空压机提供雾化气和清洗气。辅助设备包括料桶、搅拌器、过滤器、清洗罐和防护用品。
设备选型需根据施工面积、喷涂厚度、原料粘度和现场条件确定。大面积施工需高流量设备,小面积和修补可用便携式设备。设备应定期维护,检查泵密封、过滤器、加热器和喷枪磨损。设备状态不佳,参数再合理也难以保证质量。
二、温度与压力控制
温度控制是聚脲喷涂的关键。原料温度影响粘度和反应速度。温度过低,粘度高,混合不均,雾化差,涂层粗糙。温度过高,反应过快,喷枪易堵,涂层易出现针孔和橘皮。通常主机加热温度根据原料厂家建议设定,管路和喷枪也需保温。基层温度和环境温度同样重要,基层温度过低会导致涂层固化慢、附着力差。
压力控制影响混合和雾化。两组分压力应稳定且匹配,压力波动会导致比例失调和混合不均。喷枪入口压力通常较高,以保证撞击混合效果。压力过低,雾化不良,涂层粗糙;压力过高,雾化过细,可能造成飞溅和过喷。操作中应观察压力表,发现异常及时停机检查。过滤器堵塞、泵磨损和管路泄漏都会影响压力。
三、混合与雾化
聚脲两组分在喷枪内通过高压撞击混合。混合效果取决于压力、流量、喷枪结构和原料粘度。混合不良会导致涂层局部发软、发粘或固化不完全。喷涂前应做混合测试,将两组分分别喷出,观察混合是否均匀。喷枪应定期清洗,防止残留物堵塞混合室。清洗时使用专用清洗剂,避免使用与原料不相容的溶剂。
雾化效果影响涂层表面质量。雾化良好时,涂层均匀细腻,针孔少。雾化不良时,涂层粗糙、橘皮严重,甚至出现干喷。干喷是指雾化颗粒在到达基层前已部分固化,无法形成连续涂层。干喷会导致附着力下降和针孔。调整雾化气压力、喷枪距离和移动速度,可改善雾化效果。
四、喷涂操作手法
喷涂操作手法对涂层质量影响很大。喷枪应与基层保持垂直,距离一般控制在五十至八十厘米之间。距离过近,涂层过厚,易产生流挂和气泡;距离过远,雾化颗粒在空气中固化,附着力下降。喷枪移动速度应均匀,避免忽快忽慢。移动过快,涂层过薄;移动过慢,涂层过厚。喷涂应采用交叉覆盖方式,每道涂层与前一道部分重叠,保证厚度均匀。
对于大面积施工,应分区域、分道次喷涂。每道涂层厚度一般控制在零点五至一毫米之间。过厚会导致固化收缩应力和气泡,过薄会影响防腐效果。多层喷涂时,应在上一层未完全固化前进行下一层,以保证层间粘结。若上一层已完全固化,需打磨后再喷涂。
五、施工组织与安全防护
聚脲喷涂施工应合理组织。施工前检查设备、原料、基层和环境条件。施工中记录温度、压力、比例和厚度。施工后清洗设备,检查涂层质量。对于复杂节点,应先做加强层,再大面积喷涂。对于角落和背面,应调整喷枪角度,保证覆盖。
安全防护不可忽视。聚脲原料中的异氰酸酯组分有刺激性,喷涂时产生气溶胶和雾气,操作人员必须佩戴供气式呼吸器、护目镜、防护服和手套。施工现场应通风良好,非操作人员撤离。空压机和设备应接地,防止静电。清洗剂和废料应合规处置。安全措施不到位,不仅危害健康,也可能引发火灾和爆炸。
六、常见设备与操作问题
常见问题包括堵枪、比例失调、压力波动、雾化不良、涂层针孔、橘皮、流挂、干喷和厚度不均。堵枪可能因混合不良、温度过高、清洗不彻底或原料粘度大。比例失调可能因泵磨损、过滤器堵塞或压力不稳。压力波动可能因泵故障或管路泄漏。雾化不良可能因压力不足、温度低或喷枪磨损。针孔可能因基层含水、雾化不良或涂层过厚。橘皮可能因雾化不良或溶剂残留。流挂可能因涂层过厚或基层温度高。干喷可能因距离过远或移动过快。厚度不均可能因手法不稳或设备流量波动。
处理这些问题需要从设备、原料、参数和操作四方面排查。定期维护设备,检查泵、过滤器、加热器和喷枪。使用合格原料,按厂家建议设定参数。操作人员应经过培训,掌握喷涂技巧。发现异常应及时停机,避免批量废品。
